PLA · PLA+ · PETG · ABS · ASA · TPU · Nylon · PC · Chargés
Quelle matière
pour votre pièce ?
Partez de ce que la pièce doit encaisser, pas de ce qui est écrit sur la bobine. Une réponse, les chiffres qui vont avec, et la réserve qu’il faut connaître.
Trouver la matière9 familles de matières
Températures de buse et de plateau, tenue en température, contraintes de machine.
8 pannes diagnostiquées
Ce que vous voyez d’abord, la cause la plus fréquente, et les fausses pistes.
0 modèle testé
Et nous le disons : on publie des critères vérifiables, pas un classement qui vieillit.
L’atelier des matières
Deux questions,
une matière.
L’usage décide, pas la fiche technique. Et deux équipements changent réellement la réponse : le caisson et le séchoir.
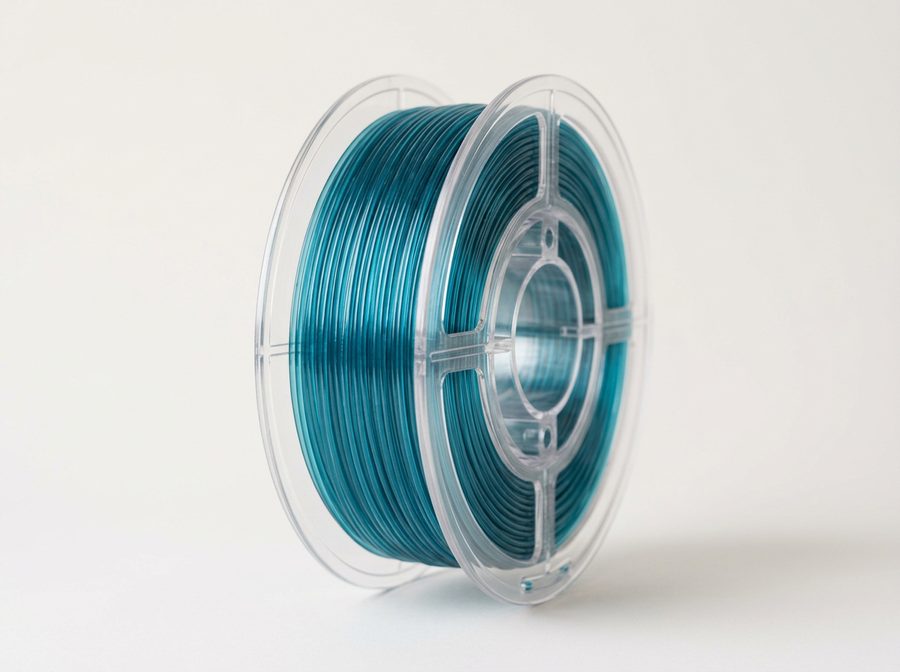
La matière à retenir
PETGPolyéthylène téréphtalate glycolisé
Il plie là où le PLA casse net, et tient jusqu’à 70 °C en service. Séchez la bobine avant de régler quoi que ce soit.
- Buse
- 230 – 250 °C
- Plateau
- 70 – 85 °C
- Ramollit vers
- ≈ 80 °C
- Caisson
- Inutile
Guide de départ pour l’impression FDM. Les plages indiquées sont courantes : l’étiquette de votre bobine prime toujours. Consulter le guide matière Prusa ↗
Le tableau de référence
Neuf matières, les chiffres qui décident.
| Matière | Ce qu’elle fait | Buse | Plateau | Ramollit | Caisson | Abrasif | Humidité |
|---|---|---|---|---|---|---|---|
| PLA | Le plus simple, le plus détaillé, et il ne supporte pas la chaleur. | 190 – 220 °C | 50 – 60 °C | ≈ 60 °C | Inutile | Non | Faible |
| PLA+ | Un PLA moins cassant. Même limite de chaleur, malgré le nom. | 205 – 230 °C | 50 – 60 °C | ≈ 60 °C | Inutile | Non | Faible |
| PETG | Le compromis fonctionnel : il plie là où le PLA casse. | 230 – 250 °C | 70 – 85 °C | ≈ 80 °C | Inutile | Si chargé | Forte |
| ABS | Il tient la chaleur, à condition d’enfermer l’imprimante. | 230 – 260 °C | 90 – 110 °C | ≈ 100 °C | Indispensable | Si chargé | Moyenne |
| ASA | Un ABS qui ne se dégrade pas au soleil. Pour l’extérieur. | 240 – 265 °C | 90 – 110 °C | ≈ 100 °C | Indispensable | Si chargé | Moyenne |
| TPU | Le seul souple. Se joue sur la dureté Shore et l’extrudeur. | 210 – 235 °C | 30 – 50 °C | ≈ 80 °C | Inutile | Non | Forte |
| Nylon | Résiste au frottement et à la fatigue. Boit l’humidité en heures. | 240 – 270 °C | 70 – 90 °C | ≈ 90 °C | Conseillé | Si chargé | Extrême |
| PC | Le plus tenace et le plus chaud. Exige une machine sérieuse. | 260 – 300 °C | 100 – 120 °C | ≈ 145 °C | Indispensable | Si chargé | Forte |
| Chargés | Une base classique + une charge. Ça change l’aspect et la buse. | Selon la base, +10 °C | Selon la base | Selon la base | Selon la base | Oui | Forte |
Plages courantes, à confronter à l’étiquette de votre bobine : deux PETG de fabricants différents peuvent demander quinze degrés d’écart. « Ramollit » désigne la température à partir de laquelle la pièce flue sous charge — comptez dix degrés de marge en service.
Ça a raté ?
Partez du symptôme, pas du réglage.
Hésiter entre deux
Le match, tranché en une phrase.
Prendre de l’avance
Réussir la prochaine impression.
Choisir sa matière
Il n’existe pas de matière « meilleure » : il existe des matières adaptées à un usage. Choisir sur la résistance annoncée mène presque toujours à l’erreur.
LireL’humidité du filament
C’est la cause la plus fréquente des impressions ratées, et la plus rarement diagnostiquée. Le filament absorbe l’humidité de l’air, y compris à travers un sac mal fermé.
LireL’adhérence au plateau
La quasi-totalité des impressions ratées le sont dans les trente premières secondes. Une première couche correcte rattrape beaucoup de réglages approximatifs ; une mauvaise n’est jamais rattrapée.
LireLes buses
Pièce à quelques euros, souvent responsable de défauts qu’on cherche ailleurs pendant des semaines. Elle s’use, et son diamètre change plus de choses que la plupart des réglages.
LireLa température d’impression
La plage imprimée sur la bobine couvre quarante degrés. La bonne valeur, pour cette bobine-là et cette machine-là, tient dans un intervalle de dix. Il existe un test qui la donne en une impression.
LireLe premier achat
Une imprimante neuve arrive avec une bobine d’essai et deux clés Allen. Il manque quatre choses, et il en existe une vingtaine dont on peut se passer très longtemps.
LireL’équipement
Ce qui change vraiment le résultat.
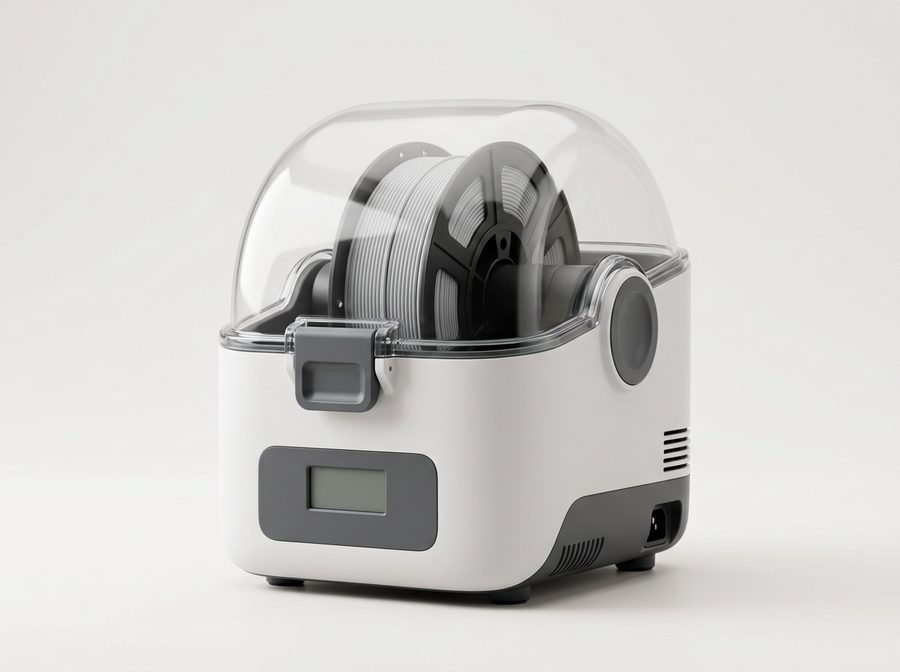
Un séchoir à bobines
Dès que vous imprimez du PETG, du TPU ou du nylon.
- Température — Réglable de 40 à 70 °C au moins
- Minuterie — 8 h ou plus
- Sortie — Passage de filament pour imprimer depuis le séchoir
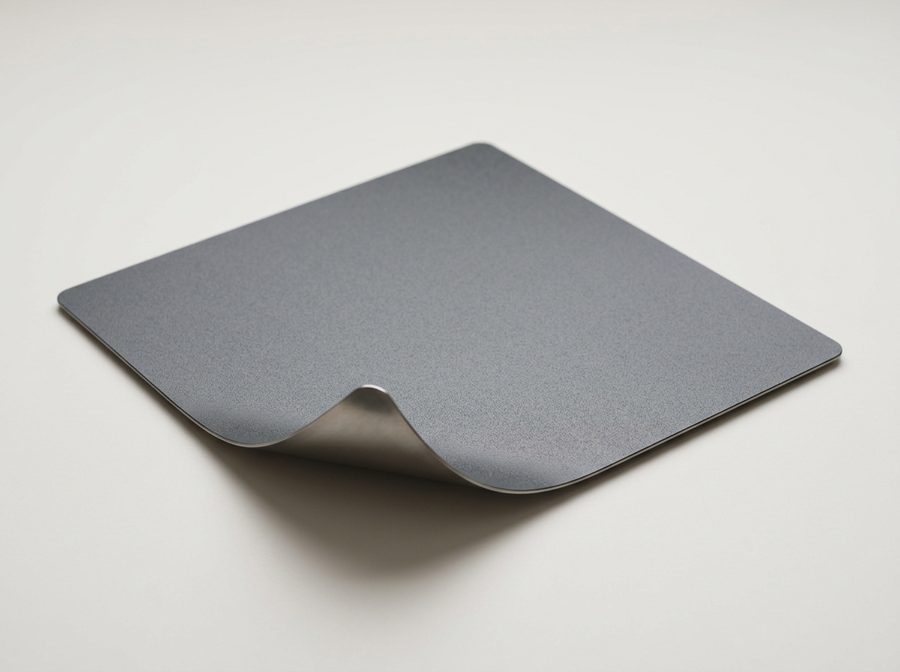
Une tôle d’impression PEI
Le plus grand gain d’adhérence pour le moins d’effort.
- Surface — PEI texturée, pas lisse
- Format — À la taille exacte de votre plateau
- Base — Magnétique, avec le tapis adhésif
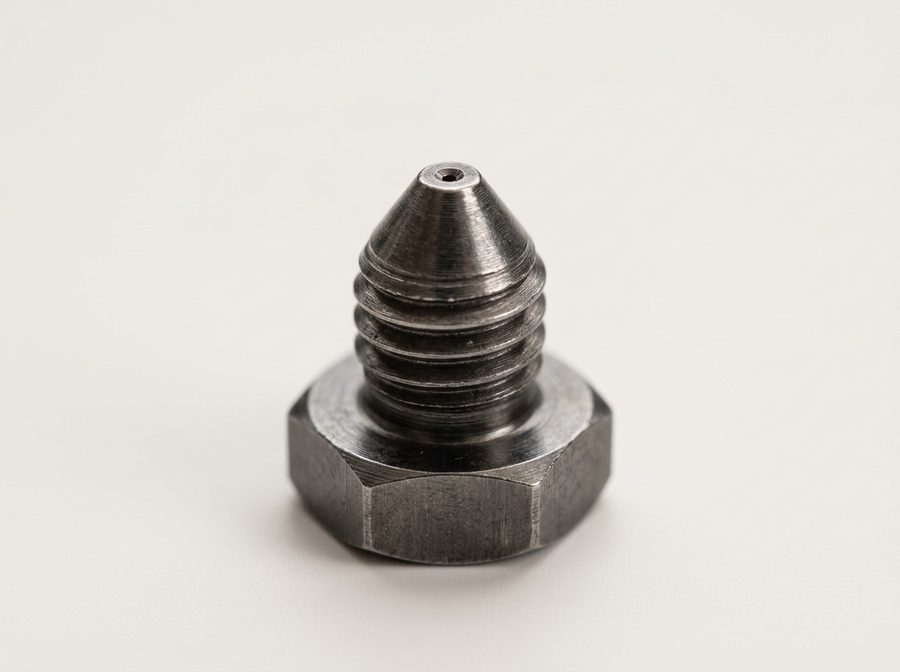
Une buse en acier trempé
Obligatoire dès le premier kilo de filament chargé.
- Matériau — Acier trempé, ou pointe rubis pour garder la conduction
- Diamètre — 0,6 mm : le carbone bouche les 0,4 mm
- Compatibilité — À vérifier sur la tête, pas sur la marque
En tant que Partenaire Amazon, nous réalisons un bénéfice sur les achats remplissant les conditions requises. Ces liens ouvrent une recherche et non une fiche produit : aucun modèle précis n’a été testé ici, et les photos illustrent la catégorie d’objet, pas un produit à acheter.