Guide
Choisir sa matière
Il n’existe pas de matière « meilleure » : il existe des matières adaptées à un usage. Choisir sur la résistance annoncée mène presque toujours à l’erreur.
Le PLA est plus rigide que l’ABS, mais il ramollit vers 60 °C. C’est pour ça qu’une pièce PLA laissée dans une voiture au soleil se déforme, alors qu’elle supporterait très bien la même charge à température ambiante. La question n’est pas « quelle matière est la plus solide » mais « à quelle température et à quel choc la pièce sera exposée ».
Les quatre matières de base, en clair
Le PLA imprime facilement, sans odeur, sans caisson, et donne les meilleurs détails. Il est rigide mais cassant, et perd sa tenue dès une soixantaine de degrés. C’est le bon choix pour tout ce qui reste à l’intérieur et ne subit pas de choc.
Le PETG résiste mieux à la chaleur et surtout aux chocs : il plie là où le PLA casse net. Il file davantage et demande un réglage plus soigné, mais c’est le compromis le plus polyvalent pour des pièces fonctionnelles.
L’ABS supporte des températures nettement plus élevées, mais il se rétracte fortement en refroidissant : sans caisson, les grandes pièces se décollent et se fendent. Il dégage aussi des composés qu’il vaut mieux ne pas respirer en pièce fermée.
Le TPU est souple. Il s’imprime lentement et supporte mal les extrudeurs à longue distance, mais c’est le seul à faire des joints, des semelles ou des pièces qui doivent se déformer.
- Objet décoratif, maquette, intérieur : PLA
- Pièce fonctionnelle, extérieur, choc possible : PETG
- Forte chaleur et caisson disponible : ABS
- Exposition permanente au soleil : ASA
- Doit plier ou amortir : TPU
Ce que « résistant » ne veut pas dire
Les fiches techniques mettent en avant la résistance à la traction, qui mesure la force nécessaire pour étirer la matière. Or une pièce imprimée casse presque toujours entre les couches, pas dans la matière elle-même — c’est l’adhérence inter-couches qui décide, et elle dépend plus de vos réglages que du filament.
Une pièce PLA imprimée dans le bon sens tiendra mieux qu’une pièce PETG imprimée dans le mauvais. L’orientation prime sur la matière, et c’est le seul levier qui ne coûte rien.
Deuxième confusion, entre rigidité et ténacité. Le PLA est le plus rigide des filaments courants : il fléchit moins sous charge. Il est aussi le plus cassant : arrivé à sa limite, il rompt sans prévenir. Une pièce qui doit encaisser un choc a besoin de ténacité, pas de rigidité.
Partir de la contrainte, jamais de la matière
La bonne méthode tient en trois questions, dans cet ordre. À quelle température maximale la pièce sera-t-elle exposée, en service, avec sa charge ? Prendra-t-elle des chocs ou des flexions répétées ? Restera-t-elle au soleil ?
Ces trois réponses éliminent presque toujours toutes les matières sauf une. Le reste — couleur, marque, prix — se décide après, et n’a aucune incidence sur la réussite de la pièce.
- Sous 50 °C, à l’abri, sans choc : PLA
- Jusqu’à 70 °C, chocs, humidité : PETG
- Au-delà de 80 °C, avec caisson : ABS
- Dehors, plein soleil, avec caisson : ASA
- Doit plier sans casser : TPU
- Frottement, fatigue, engrenages : nylon
Que prendre
Des catégories et des critères vérifiables sur une fiche produit. Pas de modèle imposé, pas de prix qui sera faux dans quinze jours.
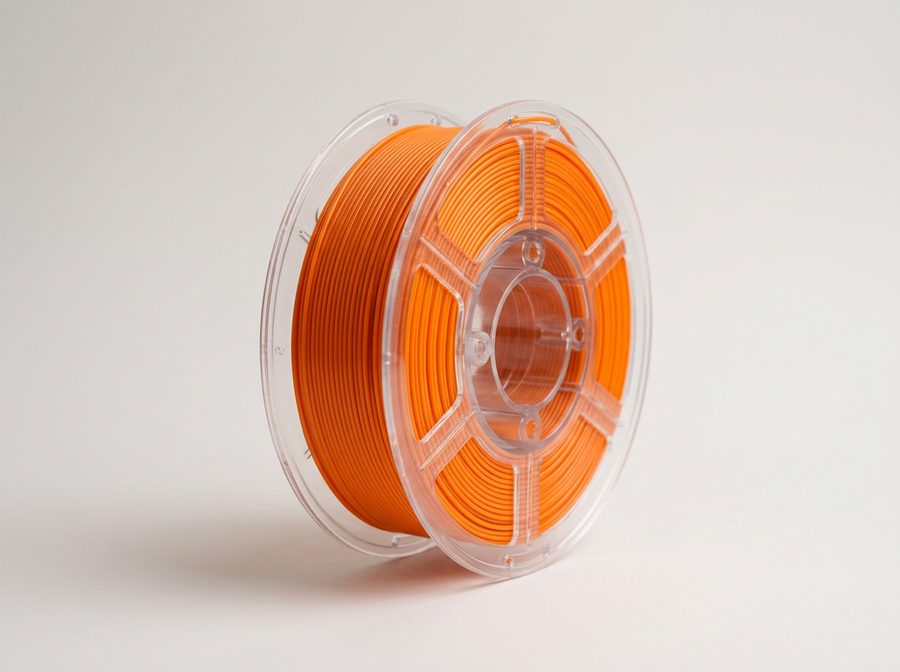
Une bobine de PLA
Décoration, maquettes, prototypes, tout ce qui reste à l’intérieur.
- Diamètre
- 1,75 mm, le standard
- Tolérance
- ± 0,02 mm annoncée
- Conditionnement
- Sachet scellé avec dessiccant
- Bobine
- Sans carton si vous stockez en boîte
Inutile : Les PLA « haute température » : la matière ramollit toujours vers 60 °C.
Voir les modèles correspondants
Une bobine de PETG
Supports, boîtiers, fixations, pièces qui prennent des coups.
- Diamètre
- 1,75 mm
- Séchage
- Très sensible à l’humidité, sachet scellé impératif
- Aspect
- Opaque si la pièce doit être régulière
Inutile : Les PETG « renforcés carbone » si votre buse est en laiton : elle sera mangée.
Voir les modèles correspondants
Une bobine de TPU
Joints, patins, coques, tout ce qui doit plier sans casser.
- Dureté
- 95A pour débuter, 85A seulement en direct drive
- Extrudeur
- Chemin court, sans jeu
- Vitesse
- Prévoir 15 à 30 mm/s
Inutile : Un TPU très souple sur une imprimante Bowden : il flambera dans le tube.
Voir les modèles correspondantsEn tant que Partenaire Amazon, nous réalisons un bénéfice sur les achats remplissant les conditions requises. Ces liens ouvrent une recherche et non une fiche produit : aucun modèle précis n’a été testé ici, et les photos illustrent la catégorie d’objet, pas un produit à acheter.